注塑机产量怎么自动统计?模次计数方案讲透
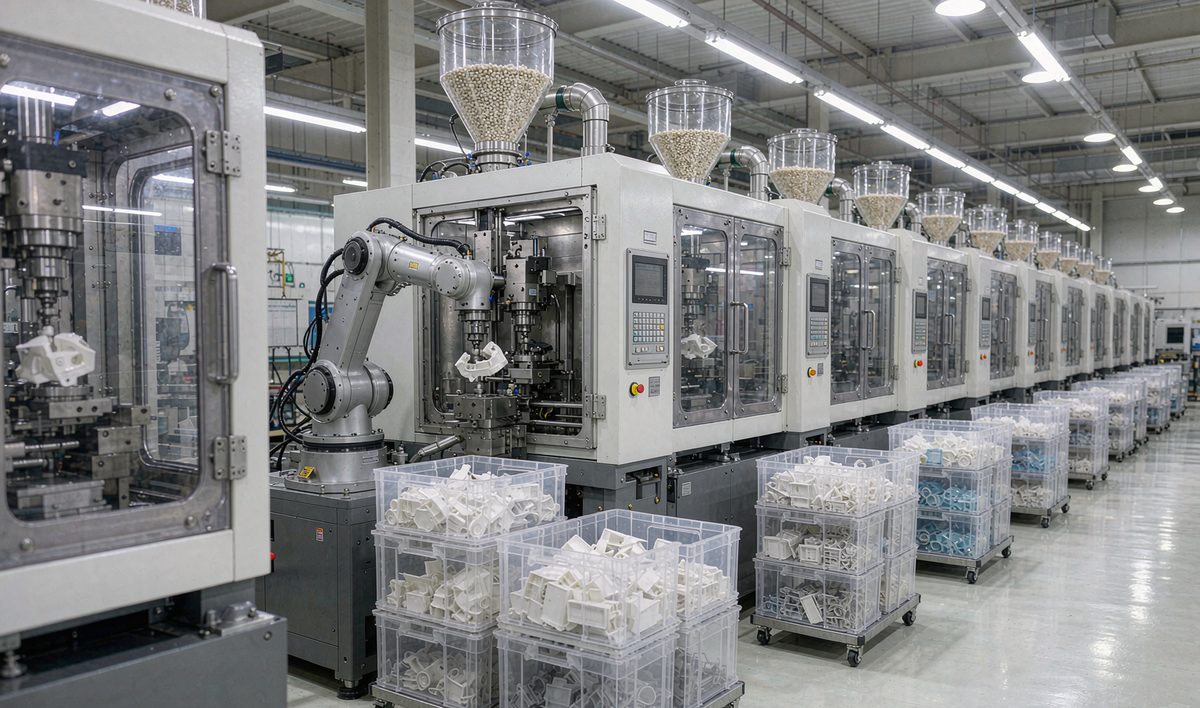
注塑机一模出一件或几件,产量本质上就是模次。数准了模次,产量、稼动、停机就都有了依据。
关键信息
- 开合模信号自动计模次
- 停机期间不计入,数字对得上
- 配合四色灯区分停机状态
- 支持免费 SaaS 平台或自建 Broker
一、产量统计的三种做法
差别就在"准不准、累不累"
按时间估算。节拍乘运行时间,停机没扣干净,数字偏大,和入库对不上。
人工抄表。班末逐台抄数,漏抄错抄难免,汇总还要再花人力。
信号计数(推荐)。取开合模信号自动计模次,停机不计入,数字与实际产出对得上。
二、一套基本配置怎么装
同类车间的通用思路,具体按现场确定
| 部署位置 | 装什么 | 采集内容 | 解决什么 |
|---|---|---|---|
| 每台注塑机顶部 | 智能四色灯 | 运行 / 停机 / 异常 / 待料 | 车间远距离看清机台状态 |
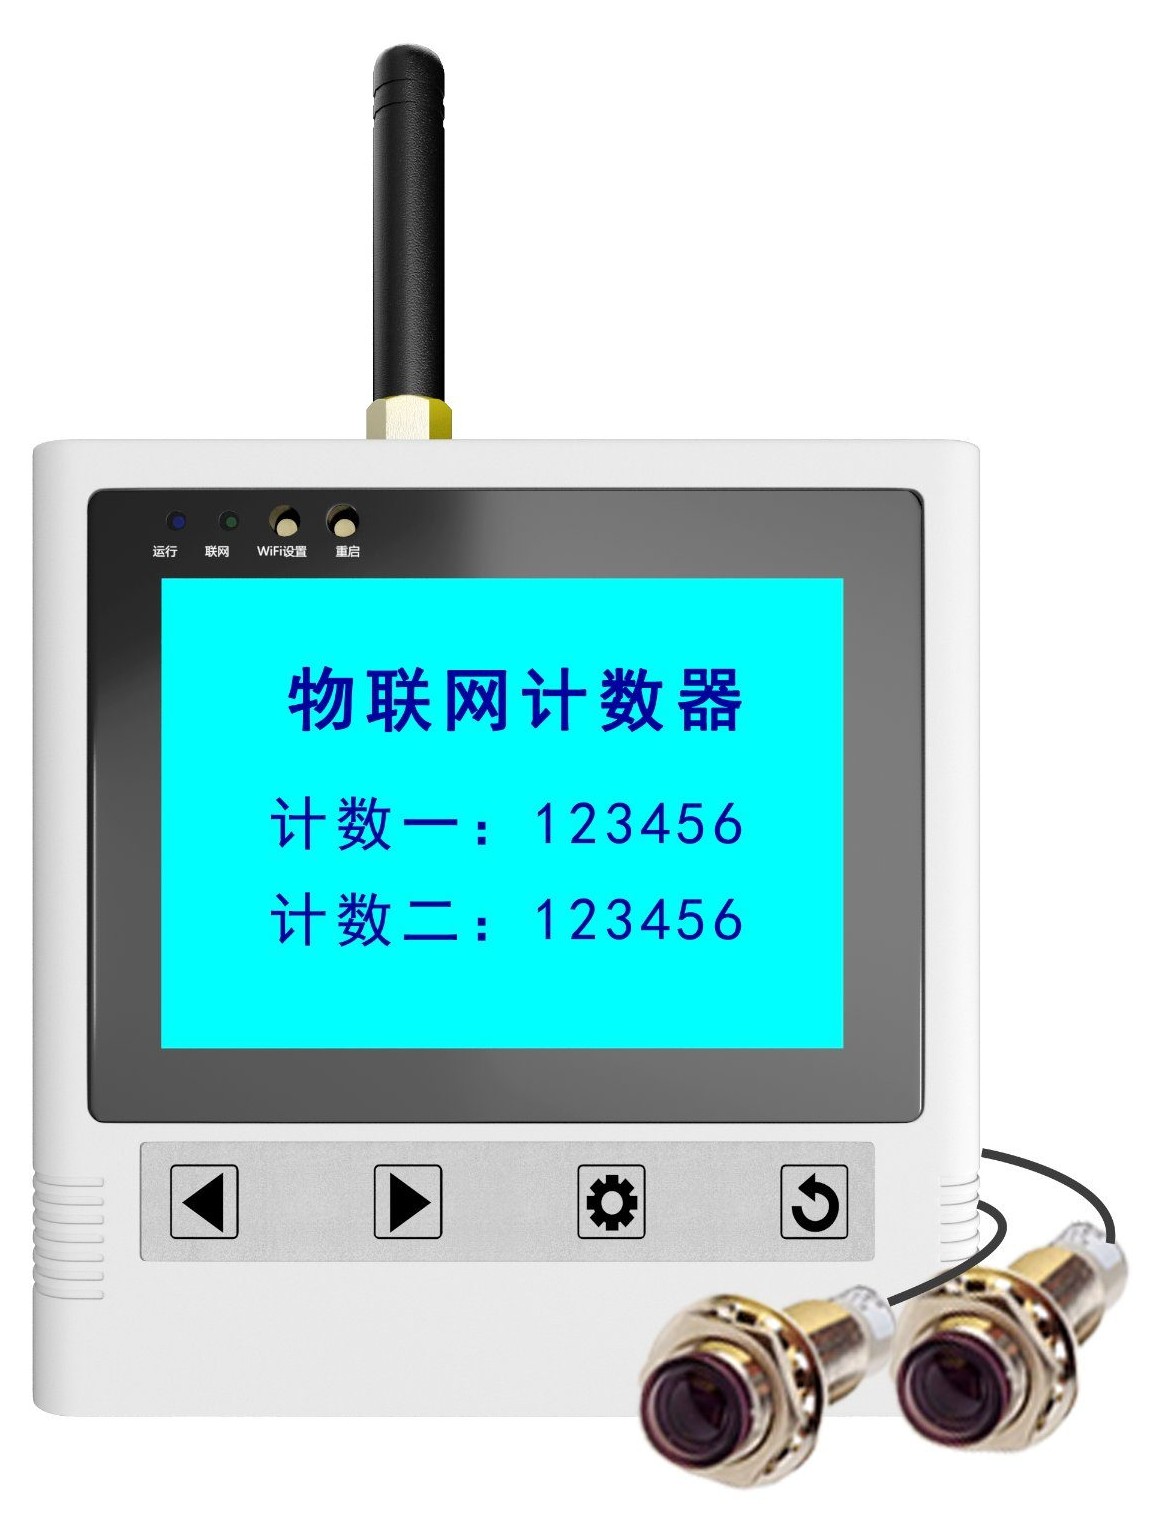
| 开合模信号点 | 智能计数器 | 开模次数(模次) | 产量按实际模次统计,不用估算 |
| 机械手或取件位(可选) | 智能计数器 | 实际取件次数 | 与模次数据对照,发现空模异常 |
| 车间通道或换模区 | 智能云广播(可选) | 语音提醒 | 停机超时、待料呼叫现场播报 |
注:以上为同类车间的通用配置思路,不含特定客户现场数据;实际配置数量、安装方式与取信号位置需按现场条件确认。
三、数据怎么用起来
看板不是摆设,要有对应的用法
班次产量报表。每班产多少模、折多少件,班后自动汇总,交接会直接看数。
停机时长留痕。停了多久、什么状态停的自动记录,改善找得到抓手。
模次与取件对照。取件位加装计数器后,取件数与模次互相对照,空模、漏取看得见。
常见问题
注塑产量统计最常问的几件事
一模出几件的怎么算产量?
按模具腔数折算。选型时告知工程师常用模具的腔数,平台按腔数把模次换算成件数。
老注塑机也能装吗?
只要有可取的开合模开关量信号就能接;具体信号点位置和电平按现场确认。
停机原因能自动分清吗?
设备侧只能判断有没有在运行;等料、等模修等原因由现场人员在平台标记,系统把起止时间和时长记准。
模次和实际入库对不上怎么办?
先核对腔数折算是否正确,再看取件计数与模次的差异,空模和漏取在对照数据里能看出来。
这个场景用到的设备
可与平台组合部署,也可单独采购
两种接入方式
按工厂现状选择,装好就能用
免费使用
SaaS 数采平台直连
设备配网后绑定到平台账号,数据直接在平台上查看,无需自建任何系统。
- 数据实时看板
- 异常状态推送提醒
- 历史数据记录与导出
接口对接
自建 Broker 接入
设备通过 MQTT 协议以 JSON 格式将数据上报到您自建的 Broker,由您的系统消费处理。
- 标准 MQTT 协议、JSON 格式
- 提供协议字段文档
- 工程师协助联调